2026.10.24
VLM外観検査で品質判断を進化させる導入ガイド
IT関連
VLM外観検査は、画像だけでは説明しにくかった「何が不良か」という判断を、言語情報と組み合わせて扱える技術です。熟練検査員の不足、判定の個人差、品種切替時の再設定に悩む製造現場で、有力な選択肢になっています。
従来の画像検査は、寸法や位置、色のしきい値のように明確な条件に強い一方、微妙な傷、質感の違和感、複数条件を伴う不良の判定には調整が必要でした。VLMは画像と文章を結び付け、検査基準の理解と説明を支援します。
本記事では、VLMの仕組み、製造業AI外観検査との使い分け、導入事例の読み解き方、精度を高める撮像・運用設計を解説します。PoCから本番稼働、継続改善まで、現場で検討すべき判断材料を整理します。
VLM外観検査とは何か、何を変えるのか
画像と言語を結ぶ検査の基本
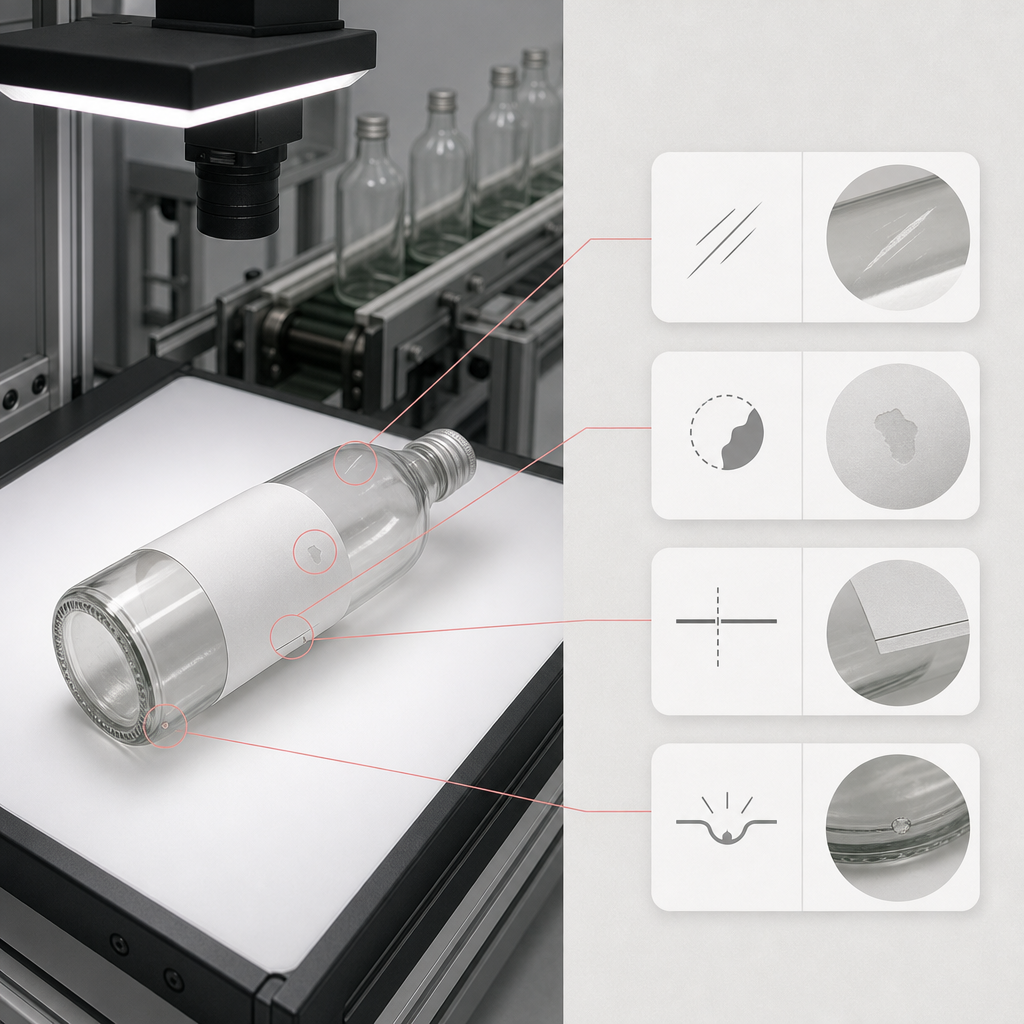
VLM外観検査とは、製品画像と「傷がある」「印字が欠けている」といった言語情報を関連付け、検査判断を支援する方式です。画像だけを分類するモデルよりも、現場の検査仕様を言葉で補いやすい点が特徴です。
VLMはVisual Language Modelの略であり、画像の特徴と文章の意味を同じ文脈で扱います。たとえば「端部の微小な欠け」「ラベルの位置ずれ」のように、欠陥の場所、状態、許容条件を組み合わせて指示できます。
ただし、VLMはカメラ、照明、搬送、判定ロジックを置き換える万能機能ではありません。撮像が不安定なら入力画像も不安定になるため、検査性能はAIモデルと設備条件を一体で設計して初めて安定します。
- 言語化しにくい検査基準を、対話しながら整理できる
- 新しい品種や不良モードの仮説検証を支援できる
- 最終判定には閾値、ルール、人による確認を組み合わせる
検出できる対象と適用範囲
VLMで扱いやすい対象は、傷、欠け、バリ、異物、汚れ、色ムラ、印字不良、位置ずれなどです。外観の意味を文脈で確認できるため、単純な明暗差だけでは判断しにくいケースの候補抽出にも役立ちます。
電子部品では、コネクタやスイッチなどの電子部品の有無・位置検査が代表例です。半導体や表示装置では、半導体ウェハーやディスプレイパネルの微小な異物・欠陥検出のように、高い再現性が必要な工程があります。
一方で、数値公差を保証する寸法測定、極小欠陥の確定判定、安全に直結する選別は、専用の画像処理や計測器を中心にすべきです。VLMは検査工程の理解、候補提示、判定理由の補助に活かすと効果的です。
- 外観異常の候補抽出と分類
- 部品の有無・向き・組付け状態の確認
- OCR結果と外観状態を合わせた包装・ラベル検査
従来方式との役割分担
VLM外観検査の価値は、既存方式をすべて置き換えることではなく、検査対象に応じて最適な役割を割り当てることです。明確な形状差にはルールベース、複雑な外観差には学習型AI、曖昧な仕様の整理にはVLMが向きます。
目視検査は例外判断と原因推定に強い反面、疲労や経験によって判定差が生じます。公開情報では目視の判定精度は90-95%(個人差あり)、処理時間は5-10秒/個という目安も示されています。
AI判定を一次選別に使い、迷う画像だけを人が再確認する設計なら、品質保証を保ちながら負荷を抑えられます。重要なのは、人が確認する条件と、AIの判定ログを残す条件を導入前に合意することです。
| 比較項目 | 目視検査 | ルールベース画像検査 | VLM・学習型AI |
|---|---|---|---|
| 得意な対象 | 例外・総合判断 | 寸法・位置・色差 | 複雑な外観差 |
| 基準変更 | 教育が必要 | 設定変更が必要 | データ・指示を更新 |
| 判定の記録 | 記録設計が必要 | 数値ログ中心 | 画像・説明ログ |
| 推奨する役割 | 最終確認 | 定型判定 | 候補抽出・分類 |
- 定型・高コントラストの検査はルールベースを優先
- 変動の大きい外観差は学習型AIで補完
- 曖昧な基準の言語化と例外整理にVLMを活用
製造業AI外観検査を支える設備とデータ設計
精度は撮像条件で大きく決まる
製造業AI外観検査の精度は、モデル選定より前に撮像条件で大きく決まります。カメラ解像度、レンズ、画角、撮像距離、照明角度、露光時間、搬送速度を固定し、良否差が画像に表れる状態を作ることが出発点です。
光沢面の傷には斜光、印字確認には拡散光、凹凸には同軸照明など、欠陥に合わせた照明の検討が欠かせません。照明のちらつき、外光、振動、ワーク位置のばらつきは、AIが不良と誤認する原因になります。
撮像条件は仕様書だけで終わらせず、代表画像と共に管理します。品種、材料ロット、時間帯、照明設定、カメラ設定を紐付ければ、精度低下時に原因を追跡しやすくなり、再学習の対象も絞り込めます。
- 欠陥サイズから必要な画素分解能を逆算する
- 照明条件を固定し、外光を遮断する
- 搬送時のブレとワーク位置を画像で検証する
良品と不良品のデータをどう集めるか
データ収集では、良品を多く集めるだけでなく、実際に流出リスクのある不良を定義することが重要です。不良の種類、発生位置、重症度、発生頻度を品質部門と現場で統一し、検査対象を曖昧にしないようにします。
希少な不良は、過去の保留品、工程内のサンプル、意図的に作成した評価用ワークを活用して集めます。ただし、評価用の欠陥が実際の欠陥と異なる場合があるため、本番画像での検証を必ず別に実施します。
学習用、検証用、最終評価用の画像は分け、同じロットや連続画像が複数の集合に混ざらないよう管理します。画像に判定者、根拠、工程条件を記録すれば、アノテーションの見直しと監査時の説明に役立ちます。
- 不良名称と合否基準を先に定義する
- ロット・設備・照明条件を画像メタデータに残す
- 良品廃棄と不良見逃しを別々に評価する
ライン連携まで含めた構成を設計する
製造業AI外観検査は、カメラとAIだけでは完結しません。撮像トリガー、エッジ端末、PLC、排出機構、MESや品質データベースまで接続し、判定結果が確実に選別と記録へ反映される構成が必要です。
公開されている性能目安では、AIは1秒間に数十から数百枚の画像を処理可能で、判定を1秒以内での判定完了とする構成もあります。ただし実効速度は、通信、保存、搬送、排出機構を含めて測定します。
ネットワークは生産設備系と業務系を分離し、画像の保存期間、閲覧権限、持ち出し手順を決めます。クラウド利用時も、製品図面や顧客情報を含む画像の扱いを確認し、工場の情報セキュリティ方針に合わせます。
- AI端末停止時のフェイルセーフ動作を定義する
- 判定画像・閾値・モデル版数を記録する
- 排出失敗も検査KPIとして監視する
製造業 ai画像認識 導入 事例から学ぶ進め方
効果は検出率だけで評価しない
製造業 ai画像認識 導入 事例を評価する際は、検出率だけで導入可否を決めないことが重要です。見逃し率、過検知率、再検査率、良品廃棄率、検査工数、停止時間を同じ条件で比較して、現場への実効性を確認します。
公開事例には、不良検出率が従来の80%から99%へ向上した例や、月間で171時間分の検査工数が削減された例があります。数値を見る際は、対象製品、欠陥種類、撮像環境、判定後の人による確認範囲も併せて確認しましょう。
たとえば製品の95%をAIで良品と判定し、残り5%のみを人が確認する運用は有効です。しかし、良品判定の誤りが許容できるかは製品責任によって異なります。重要工程では、抜取監査や二重判定を残す設計が必要です。
- 不良検出率と過検知率を分けて測る
- 削減できた工数を品質確認工数と区別する
- 評価画像と本番画像での結果差を確認する
小さなPoCから本番条件へ広げる
導入を成功させる近道は、影響範囲を限定したPoCから始めることです。まず、不良流出の影響が大きく、画像化しやすく、検査量が多い1工程を選び、合否基準と成功条件を明文化します。
費用の目安として、小規模なPoCであれば数百万円から、本格的なライン導入では数千万円以上かかるケースもあります。カメラや照明だけでなく、治具、排出機構、PLC連携、保守、再学習を含めて予算化します。
検証期間は、画像収集と撮像改善を含めると短期間では終わりません。一般的な導入期間として3ヶ月から1年程度が示されるため、品種切替や繁忙期を避けた評価計画を作り、現場責任者の確認時間も確保します。
- PoCの合格条件を数値と運用条件で定義する
- 本番設備と同じ速度・照明・搬送で評価する
- 本導入を見送る判断基準も事前に決める
業界別の活用を自社工程に翻訳する
製造業 ai画像認識 導入 事例は、自動車、電子部品、食品、金属、化学などで見られます。ただし、他社の成果をそのまま移植するのではなく、自社の製品形状、許容欠陥、タクト、品質保証責任に置き換えて検討する必要があります。
電子部品では有無・位置・印字、食品では包装状態や異物、金属では表面傷やバリが主な対象です。公開事例には数ミクロン単位の傷や数mmの破片を扱う例もありますが、必要な光学系と判定条件は大きく異なります。
ALION株式会社のように専属チームでシステム開発を伴走する支援先を活用すると、AIモデルだけでなく、既存設備との連携、画面設計、運用ログ、保守体制まで一貫して検討しやすくなります。
- 同業他社の数値は、対象工程の条件まで確認する
- 検査対象ごとに光学・AI・人の役割を分ける
- 開発会社には設備連携と運用保守の範囲を確認する
製造業 品質検査 ai画像認識 精度 向上 方法
精度向上はKPIを分解して行う
製造業 品質検査 ai画像認識 精度 向上 方法の基本は、精度を1つの数値として扱わず、見逃し、過検知、再検査、排出失敗に分解することです。どの指標が悪いかを特定すれば、撮像、データ、閾値、運用のどこを直すべきか判断できます。
高精度をうたう公開例には99%以上の精度も可能という表現があります。しかし、精度の定義、欠陥の出現率、評価データの偏りで数値の意味は変わります。工程ごとに不良検出率と良品通過率を併記することが重要です。
検査基準は品質保証部門が承認し、現場が理解できる文言にします。VLMに与える指示も同じ基準書に基づかせ、判定が変わった場合は、モデル、プロンプト、閾値、撮像条件の変更履歴を残しましょう。
- 見逃し率と過検知率を混同しない
- 評価データを品種・ロット別に確認する
- 基準変更は承認フローと版管理を通す
誤判定を減らす再学習と人の確認
誤判定を減らすには、発生画像を捨てずに原因別に蓄積し、再学習候補として管理することが有効です。照明変化、材料差、カメラ汚れ、品種追加、判定基準の変更を分けて記録すると、対策の優先順位が明確になります。
人による再確認は、AIを信用していないから行うのではなく、品質保証を設計するために行います。低信頼度の画像、初めて現れた外観、重大欠陥の疑いがある画像を保留へ送り、確認結果をモデル改善に戻す循環を作ります。
再学習後は、過去に正しく判定できた画像も含めて回帰テストを実施します。新しい欠陥への対応だけを急ぐと、既存品種の性能が下がる恐れがあるため、承認前後のKPI比較と現場テストを必須にします。
- 保留画像に原因コードと確認結果を付ける
- 再学習前後で同じ評価セットを使う
- 重大欠陥は人の承認を残す
品質保証の証跡として残すもの
製造業 品質検査 ai画像認識 精度 向上 方法では、判定結果を品質保証の証跡にできる状態まで整えることが重要です。少なくとも、元画像、判定結果、判定時刻、製品ID、モデル版数、閾値、確認者を関連付けて保存します。
顧客監査や社内監査では、「なぜ合格にしたか」「どの仕様に基づくか」を説明できる必要があります。VLMの自然言語による説明は補助になりますが、正式な合否根拠は承認済みの検査規格と検証済みの判定条件に置きます。
保存期間とアクセス権は、品質規程と契約条件に合わせます。画像を長期保存する場合は容量、検索性、改ざん防止も課題です。現場端末での一時保存、サーバーへの転送、バックアップまでを運用手順に明記します。
- 画像と判定条件を同じ製品IDで追跡する
- モデル変更時に承認・検証記録を残す
- 監査で再現できる保存場所と検索手順を決める
製造業AI検査とマルチモーダルAIの運用定着
画像以外のデータを品質判断につなげる
製造業AI検査は、画像だけでなく、温度、圧力、設備アラーム、ロット、作業条件を組み合わせることで判断力を高められます。マルチモーダルAIは、こうした異なる形式の情報をまとめて扱い、異常の背景を探る支援に向きます。
たとえば外観上の色ムラが見つかったとき、画像だけでなく塗装条件や材料ロットを確認すれば、単なる検出から原因仮説の提示へ進めます。ただし、相関があるだけで原因と断定せず、工程技術者による検証を組み込みます。
データ連携の目的は、情報を増やすことではありません。品質判断に必要な変数を選び、時刻同期と製品IDの対応を正しく取ることです。同期が崩れると、正しい画像と別の設備データを結び付ける危険があります。
- 画像・設備値・ロット情報を製品単位で結び付ける
- 時刻同期とデータ欠損を監視する
- 原因推定は工程技術者が検証する
異常検知AIを工程監視に使う
製造業 異常検知AIは、既知の不良を分類するだけでなく、通常と異なる画像や設備状態を早期に知らせる用途で有効です。未経験の欠陥を即断する仕組みではなく、確認すべき変化を優先順位付きで示す仕組みとして設計します。
製造業AI検査と異常検知を併用すれば、既知不良は分類モデルで高速に判定し、説明できない外観変化は保留として人へ渡せます。この二層構造により、品種追加や材料変動で生じる想定外の状態にも対応しやすくなります。
アラートを増やし過ぎると、現場が通知を見なくなります。重大度、発生回数、連続性、工程影響を基準に通知を絞り、確認後の結果を必ず記録します。アラートの有効率も月次で見直すべきKPIです。
- 既知不良の分類と未知変化の検知を分ける
- アラートの重大度と対応者を定義する
- 確認済みアラートを改善データとして蓄積する
継続改善を回す組織とパートナー
マルチモーダルAIを含む検査システムを定着させるには、品質、製造、保全、情報システムの共同運用が不可欠です。導入担当だけに任せず、誰が画像を確認し、誰が基準を承認し、誰が設備を保守するかを明文化します。
運用開始後は、週次で保留件数と誤判定を確認し、月次で見逃し、過検知、再検査工数、停止時間をレビューします。精度の数値だけでなく、現場が判定を信頼して使えているかも、ヒアリングで確認しましょう。
ALION株式会社の開発支援では、専属チームによる伴走型の体制を活用できます。要件定義から既存システム連携、画面・ログ設計、モデル改善までを段階化し、自社に必要な範囲を切り出して進めることが現実的です。
- 品質・製造・保全・ITの責任分界を定める
- KPIレビューと再学習判断を定例化する
- 外部支援は内製化方針と保守範囲で選ぶ
まとめ
VLM外観検査は、画像と言語を組み合わせて品質基準の整理、外観異常の候補抽出、判定記録の説明を支援します。成功の鍵は、AIの性能だけを追うのではなく、撮像条件、データ設計、人の再確認、設備連携、証跡管理を一つの運用として設計することです。
要点
- VLMは曖昧な外観基準の整理と、画像判定の補助に強みがある
- 導入前に見逃し・過検知・再検査・排出失敗のKPIを定義する
- PoCは本番と近い撮像・搬送条件で評価し、撤退基準も決める
- AI判定は画像、条件、モデル版数を残して品質保証の証跡にする
- マルチモーダルAIは画像と工程データを結び、原因分析を支援する
まずは1工程を選び、対象欠陥、合否基準、必要タクト、現状の見逃し・再検査工数を可視化してください。その情報を基に、撮像テストと小規模PoCを計画すると、VLM外観検査が自社に適するかを具体的に判断できます。
よくある質問
Q1. VLM外観検査は、従来のAI外観検査と何が違いますか?
従来のAI外観検査は画像分類や物体検出を中心に行います。VLM外観検査は画像と言語を結び付けるため、欠陥の説明、検査仕様の整理、例外条件の対話的な検討を支援しやすい点が異なります。
Q2. VLM外観検査だけで最終合否を決められますか?
製品リスクと検証結果によります。安全性や顧客要求が厳しい工程では、承認済みルール、専用計測、人による再確認を組み合わせ、AI単独に依存しない判定設計が適切です。
Q3. 導入前に最低限そろえるべき情報は何ですか?
対象製品、欠陥種類、合否基準、現状の検査時間、不良流出リスク、代表的な良品・不良品画像、ライン速度、設置可能なカメラ・照明条件をそろえると、PoCの設計が進めやすくなります。
Q4. 精度が導入後に低下した場合はどう対応しますか?
まず照明、カメラ、搬送、材料ロット、品種変更、モデル版数を確認します。原因別に保留画像を分類し、同一評価セットで再検証したうえで、閾値調整や再学習を実施します。
Q5. マルチモーダルAIは外観検査でどのように役立ちますか?
画像に加えて、温度、圧力、設備アラーム、ロット、作業条件を結び付けられます。異常画像の検出後に工程条件を確認し、原因仮説を立てるための支援として活用できます。
参考文献・出典
[](/)[](/) [](/) [ # AI外観検査とは?導入を考える前に知るべきポイント…
monoken.yamazen.co.jp
[](/) [資料DL](/download) [パートナー](/partner) [問い合わせ](/contact)…
sustechs.co.jp