2026.11.16
工場AI安全管理で現場の事故を未然に防ぐ方法
IT関連
工場AI安全管理は、監視員の経験や巡回だけでは拾い切れない危険兆候を、映像・センサー・設備データから早期に捉える仕組みです。事故発生後の記録ではなく、危険な行動を起こさせない現場づくりへ変えることが目的になります。
製造現場では、人とフォークリフト、天井クレーン、産業ロボットが同じ空間で稼働します。転倒、墜落・転落、はさまれ・巻き込まれを減らすには、設備単位ではなく、人・工程・環境を結び付けて確認する視点が欠かせません。
本記事では、AIカメラを中心に工場IoT AI、製造業 AIライン、エッジ処理、デジタルツインを安全管理へつなげる方法を解説します。導入時のAIリスク評価、AIセキュリティ対策、事故対応と記録管理まで実務的に整理します。
工場AI安全管理を事故予防につなげる基本設計
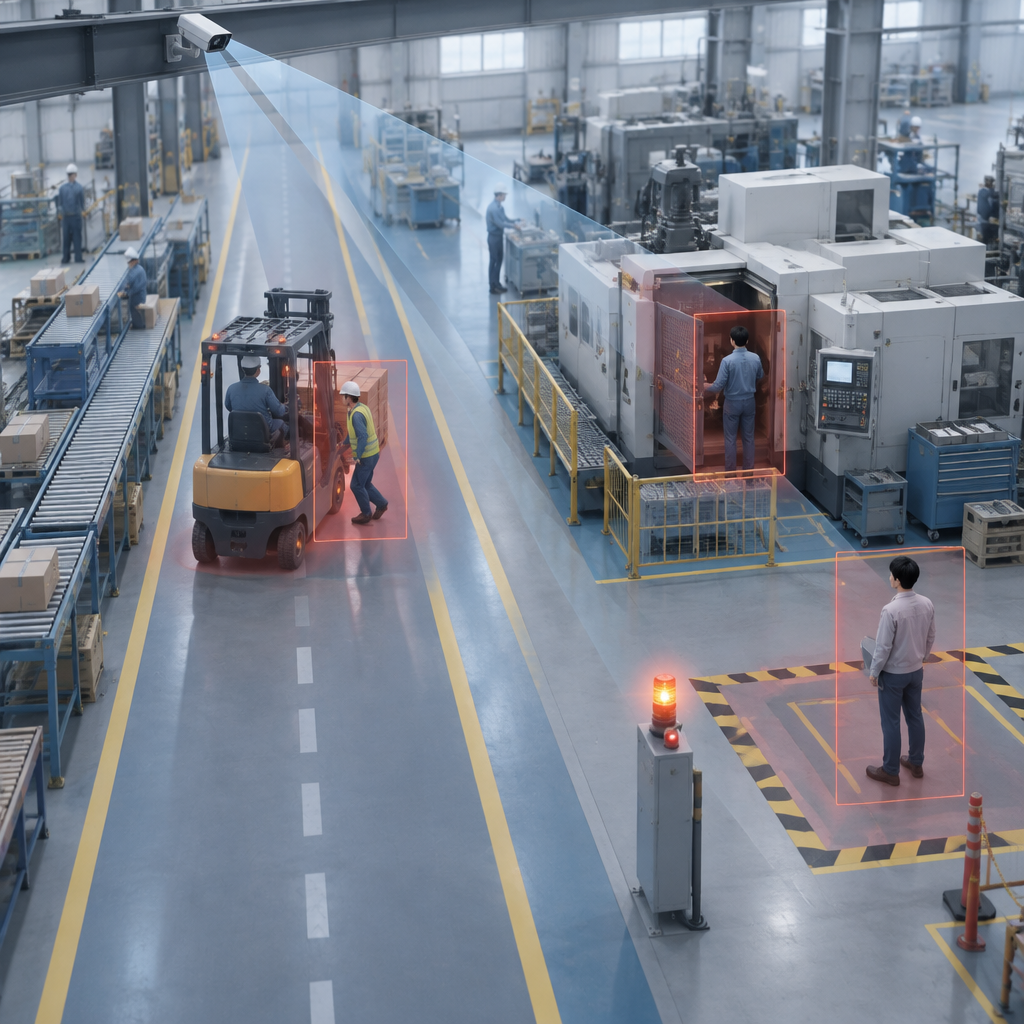
最初に防ぐべき災害を絞り込む
工場AI安全管理の出発点は、検知したい災害類型を工程別に定めることです。危険エリアへの侵入、保護具未着用、フォークリフトへの接近を一律に監視するのではなく、発生頻度と重大性を基準に優先順位を決めます。
労働災害では、はさまれ・巻き込まれ事故が6,049件、転倒事故が5,070件、墜落・転落事故が2,975件とされます。自社のヒヤリハット記録と照合すれば、カメラの設置位置や検知ルールを具体化できます。
例えば搬送通路では、人と車両の距離、交差点での死角、後退時の進入を検知対象にします。設備周辺では、扉の開放、ロックアウト前の接近、手や衣服の巻き込まれにつながる姿勢を確認する設計が有効です。
- 災害類型ごとに対象工程と危険源を記録する
- 検知後の通知先と停止判断者を先に決める
- 誤検知の許容範囲を現場と合意する
AIカメラで危険行動を即時に知らせる
AIカメラは、人・車両・保護具・動線を映像から判定し、危険な状態を通知できます。ヘルメットや安全帯の未着用、立入禁止区域への侵入、転倒姿勢、取り残し、不審者や異物の検知を、ルールに沿って自動化できます。
重要なのは、検知を通知だけで終えないことです。パトライト、ブザー、表示盤、設備停止信号と連携させると、作業者本人と周囲へ危険を同時に伝えられます。ただし停止制御にはフェイルセーフ設計と責任分界が必要です。
既設のネットワークカメラを活用し、カメラ 1 台から導入が可能な構成もあります。映像解析基盤によってはサーバー1台で最大50台分のカメラ映像を解析でき、対象工程を限定した検証から拡張しやすくなります。
- 侵入・接近・保護具・姿勢を検知ルールへ分解する
- 通知、警告、停止を危険度別に使い分ける
- 録画映像と検知ログを同じ事案番号で保管する
監視を止めない機器と運用を選ぶ
安全監視は、機器の性能だけでなく停止時の代替手順まで設計して初めて機能します。工場は24時間稼働の環境も多く、カメラ一台が止まっただけで監視の穴が生まれます。通信断、レンズ汚れ、照明変化を日常点検へ組み込みます。
カメラ選定では、解像度:1920× 1080、フレームレート:1~60fps、動作温度:-40 ℃~ 60 ℃などを、設置環境と照合します。暗所では最低照度:カラー 0.0035ルクス, 白黒 0.004ルクスも確認が必要です。
電源計画では消費電力:7.77W(DC12V, PoE 802.3.af給電)のように、給電方式と非常電源を確認します。導入直後の一週間で細かい調整を集中的に行うと、その後の運用がぐっと楽になります。
- 死角、逆光、粉塵、振動を現地で確認する
- 通信断時に誰が巡回へ切り替えるか決める
- 月次で検知精度と未検知事例を見直す
工場IoT AIで安全データを現場判断へ変える
設備・映像・作業情報を一つの流れで扱う
工場IoT AIでは、PLC、センサー、カメラ、設備機器の情報を時系列で結び、安全判断に使います。映像だけでは分からない設備速度、扉の開閉、非常停止、稼働モードを合わせることで、危険接近の文脈を正確に判断できます。
IoTゲートウェイで収集したデータは、MQTTなどを介してエッジまたはクラウドへ送ります。OTの設備データ、ITの作業指示、現場環境のデータを同じ工程・時刻・設備IDで意味付けすることが、後の分析精度を左右します。
産業データは収集しただけでは価値になりません。Less than 20% of data generated by industrial companies is actually used.、up to 80% of data is simply lost.という課題を避けるため、利用目的と保存項目を先に定義します。
- 設備ID、工程ID、作業者区分、時刻の付与ルールを統一する
- 安全用途に必要なデータだけを優先収集する
- 欠損・時刻ずれ・通信断を品質指標として監視する
予知保全を二次災害の防止に使う
予知保全は、設備停止の削減だけでなく、故障に起因する安全リスクの低減にも役立ちます。振動、温度、電流、サイクルタイムの変化を捉え、異常が作業者の介入を必要とする前に保全計画へ反映します。
安全管理では、故障予兆を検出しても即座に設備を止めるとは限りません。危険度、代替設備の有無、製品滞留、現場の監視体制を踏まえ、減速運転、立入規制、計画停止を選ぶ運用ルールが必要です。
市場の産業分野ではabout 40% of the revenue comes from industrialとされる技術領域もあり、AIoTの選択肢は広がっています。だからこそ、機能数ではなく自社の危険源と保全プロセスに適合する構成を選びます。
- 異常値と安全上の危険状態を別々に定義する
- 保全アラートの担当者と回答期限を設定する
- 停止後の復旧確認を電子記録に残す
データ活用を段階的に成熟させる
工場IoT AIの導入は、全設備の一括接続ではなく、危険度の高い工程から始めるべきです。最初は侵入検知や設備状態の可視化に限定し、検知精度と現場負担を検証してから、予知保全や最適化へ広げると失敗を抑えられます。
投資配分の目安を検討する際、50%+、20%+、15%+、15%+、20%+のような比率だけを先に置くのは危険です。数値の根拠、対象範囲、運用人員を確認し、安全上の優先度から予算を組み立てます。
導入後は、アラート件数、確認までの時間、是正完了率、未検知事例を毎月評価します。現場が「通知が多すぎる」と感じる状態を放置せず、しきい値と対象区域を継続して調整することが定着への近道です。
- 小規模検証で検知根拠を現場へ説明する
- 現場・保全・情報システムの責任者を置く
- 効果指標を事故件数だけに限定しない
製造業 AIラインで安全と生産性を両立する
安全を制約条件としてラインを最適化する
製造業 AIラインでは、生産量を最大化する前に安全条件を満たす運転範囲を定義します。人員配置、ロボット速度、搬送量、段取り時間を最適化しても、交差動線や無理な作業姿勢が増えれば、改善とはいえません。
AI映像解析は、ラインの滞留、ボトルネック、待機者の密集を可視化できます。安全通路へ物がはみ出す工程、作業者が頻繁に振り返る工程、補助者が必要な工程を把握し、レイアウトや標準作業を見直します。
製造業でDXに取り組んでいる企業の割合は13.3%、AIを導入している企業の割合は24.3%とされます。導入率だけを追うのではなく、安全に関する課題を解決したかで、製造業 AIラインの成果を評価することが大切です。
- 生産性KPIに危険接近件数を併記する
- 工程変更前後で動線と姿勢を比較する
- 自動化対象外の補助作業も観察する
品質データと作業負荷を同時に見る
品質不良の増加は、設備異常だけでなく、作業負荷や手順逸脱の兆候である場合があります。外観検査、トルク、温湿度、作業時間を結び付ければ、急な品質変動の背景にある無理な段取りや設備状態を確認できます。
AI活用では、年間で約75%の業務時間を削減し、年間1,400時間以上の時間創出という事例があります。削減した時間を巡回の省略だけに使わず、危険作業の観察、教育、改善会議へ再配分することが安全向上につながります。
品質改善の例として、真円性(ユニフォミティー)を15%以上向上、使用電力を29.6%削減することに成功した取り組みもあります。安全管理でも、品質・エネルギー・稼働の相関を調べ、急変の背景を多面的に確認します。
- 品質異常と安全アラートの発生時刻を照合する
- 作業時間の短縮が負荷増になっていないか確認する
- 改善効果を工程別に記録する
小さな成功を標準作業へ反映する
AI導入の成果は、モデル精度ではなく現場の標準作業が変わった時に定着します。検知結果を朝礼、KY活動、設備点検へ組み込み、誰が何を是正するかを明文化します。熟練者の気付きもルールへ反映することが重要です。
需要予測で当初より予測精度を20%も向上した事例のように、AIは判断の再現性を高められます。一方、安全の最終判断を自動化し過ぎず、現場責任者が映像・設備状態・作業計画を確認する余地を残します。
74.9%の中小企業が製造技能のデジタル化に取り組んでいるが、上手くいっていない、または取り組みたいが着手していないと回答しています。対象を絞り、現場に役立つ記録から始めることが継続の鍵です。
- 検知結果を標準作業書の改定根拠にする
- 熟練者の判断を記録しルール化する
- 導入効果を現場に定期共有する
エッジAI製造業とデジタルツインで判断を速くする
エッジ処理で危険の近くで判定する
エッジAI製造業では、映像やセンサー情報を現場近くで解析し、通知までの遅延を抑えます。危険エリアへの侵入や車両接近は、クラウド送信後の分析を待たず、カメラ側または現場サーバーで判定する設計が適しています。
エッジ処理は通信量を抑え、必要なイベント映像だけを上位システムへ送れる点も利点です。個人を含む映像を外部へ常時送らずに済むため、プライバシーとネットワーク負荷の両面で運用しやすくなります。
ただし、エッジAI製造業の構成でもモデル更新、時刻同期、端末の死活監視は不可欠です。現場で推論し、クラウドでは長期傾向の分析とモデル管理を担うように、役割を分けると安定します。
- 即時停止に関わる判定は現場側で処理する
- 映像の送信範囲と保存期間を最小化する
- 端末ごとのモデル版数を管理する
製造業デジタルツインで危険を事前に試す
製造業デジタルツインは、設備、動線、作業条件を仮想空間で再現し、変更前に危険を検討する方法です。設備増設やレイアウト変更の前に、人と車両の交差、ロボット可動域、避難経路への影響を確認できます。
現実の映像・PLC・位置情報を反映できれば、仮想モデルは机上の図面より実態に近づきます。AIが検知した危険接近をツイン上に重ねることで、特定の時間帯や工程に偏る危険を視覚的に説明できます。
製造業デジタルツインは万能なシミュレーションではありません。現場の例外作業、保全時の仮設物、作業者ごとの動きまで正確に反映できるとは限らないため、現地観察とセットで使う必要があります。
- 変更計画ごとに危険源と防護策を仮想検証する
- 実績データとの差分を定期的に確認する
- モデル外の例外作業を安全会議で補う
データの出所を追える状態にする
安全判断の信頼性は、どのデータをいつ、どの装置が生成したか追跡できるかで決まります。カメラ映像、センサー値、PLC信号、アラート、担当者の確認記録を一つの事案として関連付ける設計が必要です。
製造業AIトレーサビリティでは、学習データ、モデル版数、設定したしきい値、検知時の入力、対応結果を残します。これにより、誤検知や見逃しが起きた際にも、原因がデータ・モデル・運用のどこにあるか確認できます。
製造業AIトレーサビリティは、監査のためだけの記録ではありません。現場が「なぜ通知されたのか」を確認できれば、AIへの不信感を減らし、検知ルールの改善提案を集めやすくなります。
- イベントごとに設備・工程・モデル版数を記録する
- 修正前後のしきい値を比較できるようにする
- 閲覧権限と改ざん防止を設定する
AIリスク評価から事故対応までの運用を整える
導入前にAIリスク評価を行う
AIリスク評価では、AIが誤った時、停止した時、攻撃された時に何が起こるかを工程単位で洗い出します。精度の高さだけで採否を決めず、見逃しと誤検知が人・設備・生産に与える影響を評価し、代替手段を準備します。
例えば保護具検知では、誤検知が多すぎるとアラートが無視されます。一方で見逃しは重大災害につながり得ます。対象物の色、照明、遮蔽、作業姿勢など、失敗しやすい条件を現場テストで確認します。
AIリスク評価の結果は、リスク受容、追加対策、利用停止の判断へつなげます。安全装置の代替としてAIだけに依存せず、物理ガード、非常停止、教育、監督と組み合わせることが原則です。
- 誤検知・見逃し・停止・改ざんの影響を評価する
- 高リスク判断には人の確認経路を設ける
- 評価結果を工程変更時にも更新する
AIセキュリティ対策と説明責任を両立する
AIセキュリティ対策は、カメラやAIサーバーを工場ネットワークの一部として保護する取り組みです。初期パスワードの変更、端末の資産管理、通信の分離、権限の最小化、更新手順の管理を基本対策として徹底します。
入力映像や学習データへの改ざんは、誤った安全判断につながります。NISTは機械学習への攻撃分類で、学習データと入力データのポイズニングを主要な攻撃類型として示しており、データの検証とアクセス管理が重要です。
AI説明可能性とは、検知や判定の理由を現場が理解できる形で示すことです。検知領域、対象物、しきい値、関連した設備状態を確認できれば、作業者は納得して改善に参加しやすくなります。
- OTネットワークと外部接続を分離する
- 更新前に検証環境でモデルと設定を確認する
- アラートの根拠を担当者が確認できる画面にする
AI事故対応を継続改善の起点にする
AI事故対応では、実際の災害だけでなく、AIインシデントを安全上の重要事象として扱います。見逃し、誤検知、映像欠損、通信断、不正アクセス、誤った設備連携が起きた時点で、影響範囲を確認し、安全側へ切り替えます。
初動では、人の安全確保、設備の安全状態化、映像とログの保全、関係者への連絡を優先します。その後、入力データ、モデル版数、検知設定、担当者の対応時刻を確認し、技術面と運用面を分けて原因を分析します。
AI事故対応の結論は、再発防止策として現場へ戻す必要があります。廃棄ロスを30%削減した改善のように、効果を数値で追いながら、安全ルール、教育内容、モデル設定、点検計画を更新していきます。
- AIインシデントの連絡基準と連絡網を整備する
- 証跡を保全してから設定変更を行う
- 対策の有効性を次回の訓練で確認する
まとめ
工場AI安全管理は、AIカメラを導入するだけで完成するものではありません。危険源の優先順位付け、IoTデータの統合、エッジでの即時判定、説明可能な運用、事故対応の記録までを一つの仕組みとして整えることで、現場の安全文化を強化できます。
要点
- 危険エリア侵入、接近、保護具、転倒などを工程別に定義する
- AIの通知はパトライト・ブザー・設備制御と責任分界を含めて設計する
- 映像、設備、作業記録を結び、製造業AIトレーサビリティを確保する
- AIリスク評価とAIセキュリティ対策を導入前から継続的に実施する
- AIインシデントを記録・分析し、標準作業と教育へ反映する
まずは、事故やヒヤリハットが多い1工程を選び、危険源、既設カメラ、設備信号、対応担当者を棚卸ししましょう。要件整理からエッジ構成、運用画面、保守設計までを一貫して検討することで、現場に根付く安全管理へ進めます。
よくある質問
Q1. 工場AI安全管理は、既存の監視カメラでも始められますか?
対応する映像形式や解像度であれば、既設ネットワークカメラに解析サーバーやエッジ端末を追加して始められる場合があります。死角、照明、通信帯域、録画保存の条件を現地で確認してください。
Q2. AIカメラは安全装置の代わりになりますか?
なりません。AIカメラは危険の検知・通知・記録を補強する仕組みです。物理ガード、非常停止、インターロック、標準作業、教育と組み合わせて運用する必要があります。
Q3. AIの誤検知が多い場合はどう対処しますか?
カメラ角度、照明、検知区域、対象物の定義、しきい値を見直します。誤検知の映像と発生条件を記録し、現場責任者とAI提供者が定期的に調整することが効果的です。
Q4. AIインシデントとは何ですか?
AIの見逃しや誤検知、通信断、映像欠損、モデル更新の不具合、不正アクセスなど、AIの安全機能が期待通りに働かなかった事象です。災害に至らなくても記録し、原因と対策を管理します。
Q5. 導入効果は何で測定すべきですか?
事故件数だけでなく、危険接近件数、保護具未着用件数、アラート確認時間、是正完了率、未検知事例、設備停止時間を工程別に追跡します。安全と生産性の両面から評価することが重要です。
参考文献・出典
[](https://www.cac.co.jp/) * [ソリューション](/product/) *…
www.cac.co.jp
[…
rpa-technologies.com
[Skip to content](#main-content) [Industry 4.0](/tags/industry-4-0/)[IoT](/tags/iot/) # All You Need to Know About the Internet of Things (IoT) in Industrial…
www.hivemq.com